
A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a three...
Prečítajte si viac
How Quick Change Tool Shanks and Octagonal Taper Zero Point Locators Cut CNC Lathe Setup Time
Tam, kde čas zmeny na sústruhu skutočne mizne
Väčšina obchodov obsedantne sleduje čas cyklu, no najväčšie skryté náklady na CNC sústruhu sa zriedka vyskytujú počas rezania. Stáva sa to medzi jednotlivými úlohami, keď sa musí revolverová hlava prerobiť, operátor sa znova dotkne každého ofsetu a stroj nečinne sedí, zatiaľ čo papierovanie hovorí, že je „vo výrobe“. Pri malých sériách a prácach s veľkým množstvom zmesi môže výmena spotrebovať viac hodín vretena za mesiac ako skutočná výroba triesok.
Fyzický zdroj tohto oneskorenia je takmer vždy rovnaký: nástroje, ktoré sú priskrutkované, podložené alebo upnuté priamo na vežu alebo koník, bez opakovateľnej referenčnej plochy. Každé odstránenie si vynúti úplné premeranie. Na odstránenie tohto kroku existujú dve kategórie hardvéru: modulárne stopky nástrojov ktoré oddeľujú rezaciu hlavu od montážneho rozhrania a kužeľové lokalizačné systémy ktorý umožňuje stiahnuť celý prípravok alebo blok nástroja a znova ho nainštalovať do niekoľkých mikrónov od jeho predchádzajúcej polohy.
Čas nastavenia Opakovateľnosť Doba prevádzky podávača tyčí Prepínanie viacerých vretien
Séria stopiek nástrojov na rýchlu výmenu: Oddelenie hlavy od držiaka
Hlavná myšlienka a séria rýchlovýmenných stopiek nástroja je jednoduché: rezná doštička žije v malej hlavovej jednotke a táto hlavová jednotka je umiestnená do pevnej základovej stopky prostredníctvom prispôsobenej rybinovej alebo zúbkovanej spojky, zaistenej jednou upínacou skrutkou alebo pákou. Základná stopka nikdy neopúšťa vrecko vežičky. Pohybuje sa len hlavové zloženie.
Je to dôležité z troch praktických dôvodov. Po prvé, korekcie výšky nástroja a stredovej čiary sa nastavia raz v základnom drieku a držia sa pri každej výmene hlavy, pretože geometria spojky sa opakuje s tesnou toleranciou, a nie v závislosti od toho, ako pevne operátor utiahne montážnu skrutku. Po druhé, výmena doštičky si už nevyžaduje vytiahnutie celého držiaka z revolverovej hlavy, takže nie je čo pretaktovať alebo narovnať. Po tretie, predmety na opotrebenie a špeciálne geometrie možno vopred nastaviť na pracovnom stole, mimo stroja, zatiaľ čo sústruh vykonáva inú prácu.
Typické špecifikácie spojok
| Formát stopky | Typ spojky | Opakovateľnosť | Typický prípad použitia |
|---|---|---|---|
| Štvorhranná stopka, 16 až 32 mm | Zúbkovaná čelná spojka | V rozmedzí 0,005 mm | Všeobecné sústruženie, malé až stredné sústruhy |
| Okrúhla stopka, štýl nudnej tyče | Rybinový posúvač s aretáciou | V rozmedzí 0,003 mm | Vnútorná nuda, hlboké vŕtanie |
| Bloková montáž, kompatibilná s VDI | Radiálna spojka v tvare oblúka | V rozmedzí 0,005 mm | Sústružnícke centrá na báze vežičiek |
Pretože geometria spojky je samonastaviteľná, operátori zvyčajne uvádzajú, že výmena hlavy a overovací rez trvá menej ako dve minúty, v porovnaní s desiatimi až pätnástimi minútami v prípade bežného naskrutkovaného držiaka, ktorý si následne vyžaduje kontrolu číselníka.
Lokátor nulového bodu osemuholníkového kužeľa: Ako geometria drží polohu
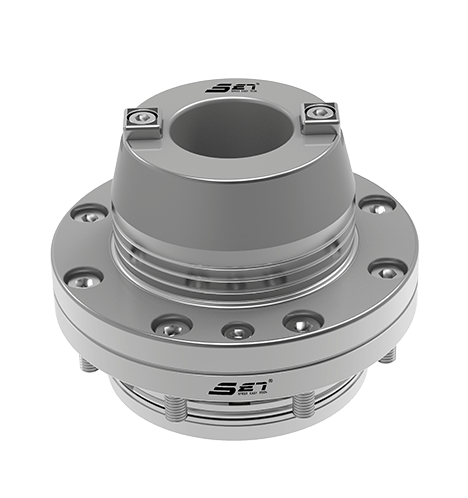
Tam, kde rýchla výmena stopky rieši problém hlavy nástroja, an osemhranný kužeľový lokátor nulového bodu rieši problém upnutia a bloku nástrojov. Namiesto okrúhleho kužeľa používa vodiaci kolík osemstranný kužeľový profil, ktorý zapadá do zodpovedajúcej osemstrannej objímky. Extra ploché čelá vykonávajú dve úlohy naraz: nesú radiálne zaťaženie bez toho, aby sa spoliehali na jedinú líniu kontaktu, a zamykajú rotačnú orientáciu, takže zariadenie vždy dopadne v rovnakej časovanej polohe, nielen na rovnakom mieste X-Y-Z.
Ťahací čap alebo mechanizmus tiahla pod objímkou stiahne kužeľ dole a dovnútra, keď zapadne, pričom osemhranné čelá úplne usadí pred uzamknutím. Pretože mechanizmus je ovládaný pružinou alebo hydraulicky, a nie závislý od krútiaceho momentu, upínacia sila je konzistentná v každom cykle, čo je skutočný dôvod, prečo opakovateľnosť vydrží pri tisíckach cyklov zaťaženia a odľahčenia, než aby sa po prvých stovkách zhoršovala.

Zásnubná sekvencia
Otočné uzamykanie prostredníctvom kužeľa s viacerými plochami umožňuje výmenu a opätovné nabitie upínacieho prípravku bez následnej kontroly číselníka, čo je krok, ktorý na sústruhu bežne zaberá najviac času nastavenia.
Príslušenstvo k lokátoru nulových bodov: Vybudovanie kompletnej upínacej stanice
Jediná zásuvka lokátora zriedka funguje samostatne. Väčšina obchodov zostavuje upínaciu stanicu pomocou rodiny príslušenstvo na lokalizáciu nulového bodu takže palety, zveráky, mäkké čeľuste a pomocné dosky môžu všetky odkazovať na rovnaký nulový bod bez ohľadu na to, ktorý prípravok je v daný deň naložený.

Bežné kategórie príslušenstva
- Základné objímky pre stoly strojov, pomocné dosky a náhrobné kamene
- Sťahovacie kolíky sú dimenzované tak, aby zodpovedali špecifickej hrúbke príslušenstva
- Bloky manuálneho, pneumatického a hydraulického ovládania
- Stúpacie dosky, ktoré zdvíhajú prípravok nad nánosom triesok a chladiacej kvapaliny
- Čistiace nástroje na odstránenie triesok z kužeľovej zásuvky pred opätovným vložením
- Snímače polohy, ktoré potvrdzujú úplné sedenie pred uvoľnením signálu spustenia cyklu
Kategória snímačov si zasluhuje osobitnú pozornosť na bezobslužných alebo málo obsluhovaných zmenách. Objímka, ktorá vyzerá ako sediaca, ale má triesku zachytenú pod jedným plochým čelom, môže posunúť upínací prípravok o malú, ale skutočnú hodnotu, ktorá je dostatočná na to, aby vyradila presný vývrt. Senzor potvrdenia sedenia preruší začiatok cyklu namiesto toho, aby nechal stroj bežať na falošne pozitívnej svorke.
Montáž týchto systémov do existujúcej bunky sústruhu
Dodatočná montáž modulárnych nástrojov na stroj, ktorý už má definovaný zoznam nástrojov, je menej rušivá, ako by sa mohlo zdať, pretože stopkové aj lokalizačné systémy sú navrhnuté tak, aby sedeli vo vnútri rozhraní, ktoré už stroj používa. Séria rýchlovýmenných stopiek sa zvyčajne dodáva s pôdorysom VDI a štvorcových blokov, takže zapadne do existujúcich vreciek veže bez úpravy stroja. Objímky s nulovým bodom sa priskrutkujú k existujúcej pomocnej doske alebo stolu v rovnakom vzore skrutiek, aký sa už použil.
Kde sa zvyčajne vyskytujú otázky kompatibility
| Funkcia stroja | Zváženie kompatibility |
|---|---|
| Sústruh vybavený podávačom tyčí | Lokalizačné objímky na strane pomocného vretena musia uvoľniť dráhu pohybu podávacej trubice |
| HSK vretenové nástroje | Stopkové spojky sú nezávislé od kužeľa vretena, takže obe môžu byť použité spolu |
| Kompaktné sústružnícke centrá, ako sú sústruhy Haas série ST | Nízkoprofilové hlavy so stopkou VDI znižujú konflikty vo vôli hlavy na menších obálkach |
| Operácie prenosu podvretena | Zásuvky s nulovým bodom na oboch vretenách udržujú orientáciu dielu po prenose konzistentnú |
Konkrétne na linkách podávača tyčí sa hodnota spája. Podávač už odstraňuje manuálne vkladanie tyče z cyklu; jeho spárovanie s nástrojmi na rýchlu výmenu odstraňuje druhý hlavný zdroj prestojov, ktorým je výmena nástrojov medzi priemermi tyčí alebo rodinami dielov. Kombinovaným efektom je skôr menej úplných zastávok za zmenu než veľká zmena času jedného cyklu.
Výber medzi úrovňou stopky a modularitou na úrovni upínadla
Nie každá práca potrebuje oba systémy naraz. Užitočný spôsob, ako sa rozhodnúť, je pozrieť sa na to, čo sa na podlahe najčastejšie mení: samotný rezný nástroj alebo celé nastavenie upínania obrobku.
Zvoľte Shank Series When
- Geometria vložky a nástroja sa často mení v rámci rovnakej rodiny dielov
- Dosah alebo priemer vyvrtávacej tyče sa líši od úlohy k úlohe
- Počet vreciek revolverovej hlavy je obmedzený a hustota nástrojov sa musí zvýšiť
Zvoľte lokátory nulových bodov Kedy
- Prípravky, zveráky alebo mäkké čeľuste sú zamenené medzi nesúvisiacimi číslami dielov
- Viaceré stroje musia zdieľať rovnaký inventár príslušenstva
- Po opätovnom nabití prípravku sa musí čas kontroly prvého článku skrátiť
Mnoho obchodov s vysokým mixom nakoniec zavedie oboje, pretože tieto dva systémy riešia rôzne fázy tej istej zmeny: stopky skracujú výmeny na úrovni nástrojov, lokátory skracujú výmeny na úrovni upínacích prostriedkov a spoločne znižujú počet manuálnych kontrol zarovnania, ktoré musí operátor vykonať za zmenu.
Zachovanie opakovateľnosti počas životnosti nástrojov
Opakovateľnosť je mechanický nárok a ako každý mechanický nárok sa zhoršuje, ak je rozhranie zneužité alebo kontaminované. Niekoľko zvykov zachováva tolerancie, na ktoré sú tieto systémy postavené.
- Čistite triesky a zvyšky chladiacej kvapaliny z kužeľových plôch a zúbkov spojky pred každým opätovným nabitím, nielen pri zmene radenia
- Skontrolujte opotrebovanie ťažných svorníkov a upínacích skrutiek podľa stanoveného plánu, a nie až po objavení sa problému
- Počas umiestňovania sa vyhýbajte ťahaniu prípravku cez plochu objímky, pretože ryhovaná plocha natrvalo mení geometriu kontaktu
- Zaznamenajte si dosadaciu silu alebo údaje o potvrdení snímača tam, kde to ovládanie umožňuje, takže pomalý posun v upínacej sile je zachytený skôr, ako spôsobí poruchu dielu
Obchody, ktoré s týmito rozhraniami zaobchádzajú ako so spotrebným materiálom, čo znamená, že sa im venuje rovnaká rutinná pozornosť ako vložke alebo filtru chladiacej kvapaliny, majú tendenciu udržiavať čísla opakovateľnosti blízko pôvodnej špecifikácie roky a nie mesiace.
Často kladené otázky
Otázka 1: Vyžaduje si pridanie modulárnych nástrojov preprogramovanie existujúcich programov CNC sústruhu?
Vo všeobecnosti nie. Hodnoty dĺžky nástroja a korekcie sa raz nastavia voči novému nulovému bodu základnej stopky alebo upínadla a program pokračuje vo volaní rovnakého čísla nástroja alebo korekcie obrobku, ktoré už boli použité. Mení sa fyzické rozhranie, nie logika programu.
Q2: Akú upínaciu silu potrebuje osemuholníkový lokátor kužeľa, aby udržal polohu pri otáčavom zaťažení
Upínacia sila je dimenzovaná podľa hmotnosti prípravku, hmotnosti dielu a očakávaných rezných síl, a nie podľa jedného pevného čísla, a preto existujú možnosti manuálneho, pneumatického a hydraulického ovládania v celom sortimente príslušenstva. Dodávateľ alebo nástrojový inžinier to zvyčajne dimenzuje na základe najťažšieho prípravku a najagresívnejšieho hrubovacieho prechodu, ktorý sa na danej stanici očakáva.
Q3: Môžu byť na rovnakom sústruhu súčasne použité stopky nástroja na rýchlu výmenu a lokátory nulových bodov
áno. Riešia rôzne rozhrania na stroji, stranu revolverovej hlavy pre stopky a stranu stola alebo pomocnej dosky pre lokátory, takže nedochádza k mechanickému konfliktu medzi prevádzkou oboch systémov súčasne.
Otázka 4: Je dodatočná montáž týchto systémov rušivá pre sústruh, ktorý sa už vyrába
Inštalácia je zvyčajne obmedzená na priskrutkovanie základného drieku do existujúcej kapsy alebo objímky na existujúcu pomocnú dosku, oboje v rámci pôvodného montážneho vzoru stroja. Prestoje sú bližšie k bežnej výmene nástrojov ako k prestavbe stroja.
Otázka 5: Aký je hlavný znak toho, že lokátor nulového bodu potrebuje údržbu
Postupný nárast variácií v prvej časti po opätovnom načítaní zariadenia, aj keď sa program a ofsety nezmenili, je najbežnejším skorým znakom a zvyčajne vedie skôr ku kontaminácii čipu alebo opotrebovaniu kužeľových plôch, než k problému s ovládaním alebo programovaním.
najnovšie správy
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- How Do Locating and Alignment Accessories Define CNC Machining Accuracy?
- What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?
- What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?
Najnovšie správy
-
How Do Locating and Alignment Accessories Define CNC Machining Accuracy?Introduction: The Hidden Cost of Misalignment In CNC machining, the difference between a high-value precision component and a scrap part often comes down to a fraction of a millimeter. Whi...Prečítajte si viac
-
What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?Why Clamping Systems Define VMC Performance In vertical machining centres, the clamping system is not a passive accessory—it is the structural link between the machine spindle and the work...Prečítajte si viac
-
What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?In high‑mix CNC production, setup time is the largest controllable drag on throughput. Pallet Quick Change Systems , Gripper Quick Change Devices , and Manual Quick C...Prečítajte si viac
-
How Zero-Point Systems Improve Workpiece Stability in 5-Axis CNC MachiningWhy Workpiece Stability Breaks Down When 5-Axis Jobs Get Complex A 5-axis machining center earns its value by cutting five faces of a part without a single manual re-clamp. That promise co...Prečítajte si viac
-
SET Zero Point Clamping System | Full-Category Precision Mold Quick Change & Automation Integration SolutionIntroduction Mold manufacturing for automotive tire molds, body stamping molds, glass molds, and plastic injection molds requires strict standards for repeat positioning accuracy, fixture ...Prečítajte si viac
Ak máte záujem o naše produkty, kontaktujte nás
Kontaktné údaje
- Adresa: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel.: 18051849209
- E-mail: [email protected]
Produkty
Rýchly odkaz
Centrum správ
Mobilný terminál
Autorské práva © Suzhou Set Industrial Equipment System Co., Ltd. VŠETKY PRÁVA VYHRADENÉ.
